Artykuł sponsorowany
Dlaczego dodatek siarki przyspiesza obróbkę CNC stali formierskiej P20+S, ale ogranicza jakość powierzchni
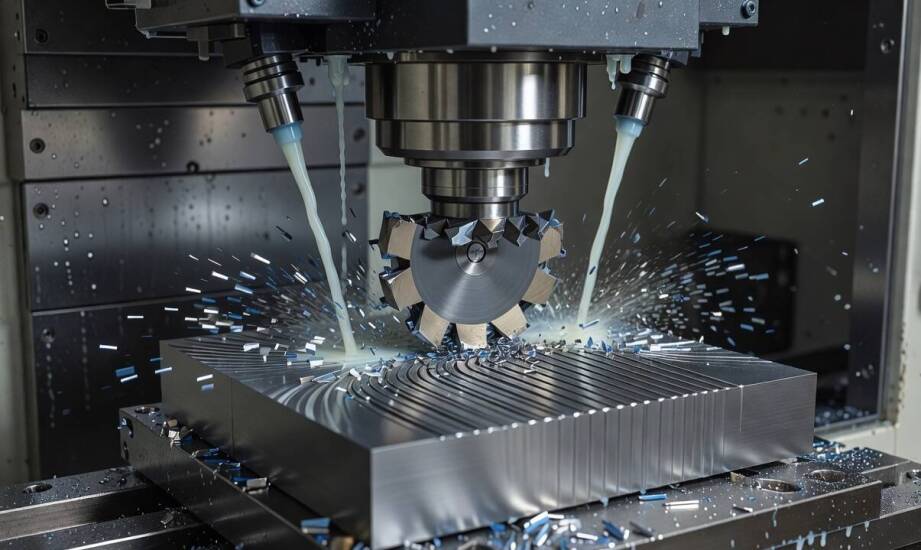
W produkcji form wtryskowych inżynierowie stają przed koniecznością wyważenia dwóch całkowicie odmiennych parametrów technologicznych. Decyzja dotyczy wyboru materiału łatwiejszego w obróbce CNC, który jednocześnie stawia znacznie większe wymagania na etapie końcowego wykończenia powierzchni. Gatunek formierski z celowym dodatkiem siarki stanowi klasyczny przykład takiego materiałowego kompromisu. Prawidłowe zastosowanie tego stopu przyspiesza skrawanie potężnych bloków i płyt, ale nakłada fizyczne ograniczenia w zakresie uzyskania lustrzanego połysku. Zrozumienie mechanizmów stojących za tymi różnicami pozwala precyzyjnie planować proces wytwarzania skomplikowanych narzędzi do przetwórstwa tworzyw sztucznych, minimalizując koszty i czas pracy maszyn.
Wpływ siarczków manganu na parametry skrawania formy
Dodatek siarki w wąskim zakresie od 0,05 do 0,10% głęboko modyfikuje strukturę wewnętrzną stopu. Prowadzi to do powstawania bardzo drobnych wtrąceń siarczków manganu rozmieszczonych w całej objętości materiału. Te mikroskopijne cząstki działają jak naturalny łamacz wióra i skutecznie obniżają opory skrawania podczas pracy narzędzia. Wiór kruszy się znacznie szybciej, co ułatwia jego ewakuację ze strefy obróbki. Siarczki manganu pełnią dodatkowo funkcję swoistego smaru stałego, który zmniejsza tarcie między krawędzią skrawającą a obrabianym detalem. Narzędzie zużywa się znacznie wolniej, a procesy frezowania zgrubnego i wiercenia stają się wysoce stabilne. Porównanie z pokrewnym gatunkiem 1.2311 pozbawionym siarki wykazuje, że modyfikowany materiał pozwala na stosowanie wyższych posuwów przy jednoczesnym mniejszym obciążeniu wrzeciona obrabiarki.
Korzyści technologiczne ujawniają się najwyraźniej podczas frezowania zgrubnego głębokich kieszeni oraz przygotowywania dużych korpusów form o masie przekraczającej kilkaset kilogramów. Skrawalność bezpośrednio decyduje w tych operacjach o całkowitym czasie cyklu i zużyciu kosztownych płytek wieloostrzowych. Wykorzystywana w takich zaawansowanych projektach stal 1.2312 trafia na stół maszyny w stanie ulepszonym cieplnie. Materiał wykazuje twardość dostawy na poziomie 280–340 HB. Eliminacja konieczności późniejszego hartowania całościowego redukuje ryzyko powstawania zniekształceń wymiarowych gotowego narzędzia.
Karta materiałowa precyzyjnie określa typowy skład chemiczny tego powszechnego rozwiązania. Poza kluczową siarką stop zawiera 0,35–0,45% węgla, 1,4–1,6% manganu, 1,8–2,0% chromu oraz 0,15–0,25% molibdenu. Specyfikacja ta sprawdza się znakomicie w produkcji masywnych opraw i grubościennych wkładek formierskich. Równomierna twardość na całym przekroju grubego bloku zapewnia przewidywalne zachowanie materiału podczas usuwania bardzo dużych naddatków technologicznych.
Ograniczenia jakościowe podczas polerowania detalu
Mechanizm ułatwiający ubytkowe kształtowanie metalu stanowi jednocześnie główną barierę na etapie ostatecznego wykańczania narzędzia. Wspomniane wtrącenia siarczków powodują powstawanie mikrowgłębień podczas intensywnego polerowania powierzchni. Krawędzie tych mikroskopijnych cząstek wykruszają się pod wpływem narzędzi polerskich, przez co płaszczyzna robocza traci ciągłość i nie pozwala na osiągnięcie jednolitego, wysokiego połysku. Polerowalność tego konkretnego gatunku określa się w branży wyłącznie jako warunkową. Materiał doskonale przyjmuje różnorodne tekstury, chemiczne strukturyzowanie i matowe wykończenia, ale zupełnie nie nadaje się do form produkujących detale o wysokich wymaganiach optycznych.
Projektowanie dużych form wtryskowych wymaga wnikliwej analizy tempa usuwania naddatku w ścisłym zestawieniu z oczekiwanym efektem wizualnym wypraski. Budowa bazy formy z bloków o grubości powyżej 300 milimetrów daje ogromną przewagę czasową, gdy wykorzystamy stop z modyfikacją siarkową. Z kolei główne wkładki formujące, odpowiedzialne za lustrzaną powierzchnię finalnego produktu, bezwzględnie wymagają użycia znacznie czystszych gatunków, takich jak popularna stal 1.2083. W praktyce zaopatrzeniowej IK Stal Group dobieramy optymalne bloki tak, aby minimalizować czas pracy frezarek bez ryzyka późniejszego odrzucenia gotowej formy z powodu wad powierzchniowych.
Późniejsze operacje technologiczne również odmiennie reagują na obecność siarki. Elektrodrążenie wgłębne przebiega w sposób przewidywalny, chociaż struktura warstwy wierzchniej po tym zabiegu różni się nieznacznie od czystszych stopów i bywa trudniejsza do usunięcia. Proces ręcznego polerowania można częściowo udoskonalić poprzez całkowitą zmianę techniki pracy i kierunków docisku, jednak wymaga to użycia twardszych narzędzi i znacznie wydłuża czas pracy wykwalifikowanego ślusarza.
Zrównoważenie wydajności frezowania i wymagań estetycznych
Zastosowanie gatunków formierskich modyfikowanych siarką opiera się na bezbłędnym określeniu priorytetów produkcyjnych dla każdej części składowej formy. Elementy konstrukcyjne narzędzia, korpusy, płyty mocujące i wypychacze, które nie mają absolutnie żadnego bezpośredniego kontaktu z widoczną częścią wypraski, stanowią idealne pole do redukcji kosztów. Szybsze odprowadzanie łamliwego wióra i zauważalnie mniejsze opory skrawania przekładają się na mniejsze zużycie parku maszynowego i zdecydowanie krótsze cykle obróbkowe.
Zupełnie odmienne podejście materiałowe stosuje się do kluczowych powierzchni gniazd formujących. Restrykcyjne wymagania dotyczące najwyższej jakości wykończenia powierzchni produktu wymuszają całkowitą rezygnację z łatwej skrawalności na rzecz jednorodnej i wolnej od wtrąceń struktury wewnętrznej. Prawidłowa identyfikacja obciążeń i wymagań poszczególnych stref na etapie projektowania zapewnia sprawną produkcję formy wtryskowej, wykluczając konieczność prowadzenia niezwykle kosztownych poprawek polerskich tuż przed ostatecznymi próbami wtryskowymi.
Kategorie artykułów
Polecane artykuły

Różnorodność zastosowań tekturowych tub fi 200 w marketingu i promocji

Nasze podejście do instalacji i konfiguracji oprogramowania na laptopach

Sweterkowa sukienka z guzikami - uniwersalny element zimowej szafy
